射频接口与线材
RG405半柔线先成形再装机,怎样避免每根弯法不同?
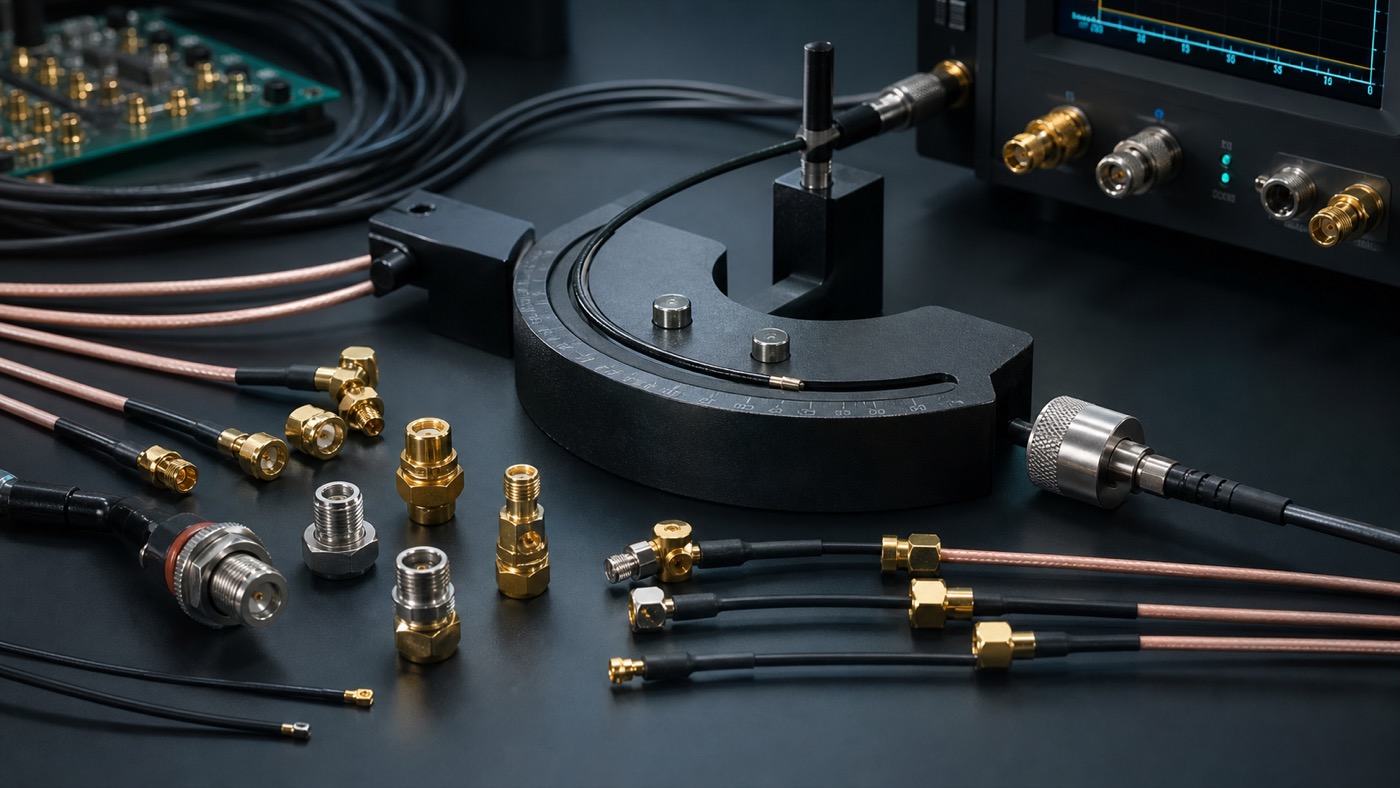
紧凑模块希望线束沿固定路径贴合安装,RG405预成形线束可以减少现场随机整理。真正需要冻结的是成形尺寸、弯曲位置和接头方向,让不同装配人员得到相同路径。
直接回答
RG405半柔线先成形再装机,怎样避免每根弯法不同?
用尺寸图和成形工装限定弯曲区域,避免在接头根部修形。半柔不代表可无限修形;成形次数、半径与电气变化应由样件验证。具体接口、频段与装机表现需结合对应样品、设备手册和同条件试验确认。
怎么往下判断
三个动作,把问题落到设备上
先把设备和目标对齐
提供紧凑射频模块端口照片、当前配置和现有样品,说明:紧凑模块希望线束沿固定路径贴合安装,RG405预成形线束可以减少现场随机整理。
带着一个变量做试样
用多根样线在同一工装成形,测装机尺寸与S参数分布;装机后检查是否需要二次修改,并记录对应位置。
按试验记录确认版本
半柔不代表可无限修形;成形次数、半径与电气变化应由样件验证。把通过的接口、线长、安装方式和记录保留给后续采购。
紧凑射频模块为什么要重新确认这段配套
紧凑模块希望线束沿固定路径贴合安装,RG405预成形线束可以减少现场随机整理。真正需要冻结的是成形尺寸、弯曲位置和接头方向,让不同装配人员得到相同路径。
这款产品能替项目解决哪一个具体问题
用尺寸图和成形工装限定弯曲区域,避免在接头根部修形。预成形只能依据具体线材允许条件进行;装不上时应先核对结构公差,而不是反复弯回。
接口、结构和信号路径要一起对上
BNC、N、TNC等连接器需要同时确认系列、阻抗和端口用途。能旋上或能扣合,只能说明机械连接成立。量测频率、连接器额定范围、线材衰减和校准面共同决定数据可信度,特别是跨系列转接时,应把每一个转接点写入测量记录。
直接替换与重新配套,分别需要什么证据
| 判断点 | 保留原配置 | 调整配套 |
|---|---|---|
| 设备要求 | 沿用原设备手册与确认样 | 核对两端接口、频段和供电条件 |
| 实验依据 | 保留原样同条件记录 | 用多根样线在同一工装成形,测装机尺寸与S参数分布;装机后检查是否需要二次修改,并记录对应位置。 |
| 可接受范围 | 原有范围内补货 | 半柔不代表可无限修形;成形次数、半径与电气变化应由样件验证。 |
在紧凑射频模块上怎样做一次有效对照
用多根样线在同一工装成形,测装机尺寸与S参数分布;装机后检查是否需要二次修改,并记录对应位置。
样品沟通与采购确认怎样落地
预成形交付应说明测量是在自由状态还是装入工装后的状态,尺寸公差也要与安装孔位对应。装配人员如果必须再弯一次,就应反馈图纸,而不是把修形变成默认工序。客户可以提供三维路径或关键折点尺寸,先做可装样线,再用多件重复结果确认成形与电气一致性。
半柔不代表可无限修形;成形次数、半径与电气变化应由样件验证。
后续批量怎样沿用这次判断
长线的损耗预算应写明频点和单位:每米衰减乘实际长度,再加入接头与转接段损耗。原厂LMR-400数据可作为读表方法的参照,但不能用来替不同型号或未核验线材背书。短样线试得通也不等于长距离成品达到相同链路余量。
FAQ
常见问题
RG405预成形线束适合直接替换原配件吗?
用尺寸图和成形工装限定弯曲区域,避免在接头根部修形。预成形只能依据具体线材允许条件进行;装不上时应先核对结构公差,而不是反复弯回。替换前仍应确认两端设备要求,避免结构可装而电气不符。
紧凑射频模块试样时怎样知道选对了?
用多根样线在同一工装成形,测装机尺寸与S参数分布;装机后检查是否需要二次修改,并记录对应位置。建议保存原配置数据,比较同一业务目标下的结果。
这类RG405预成形线束有哪些不能省略的确认?
半柔不代表可无限修形;成形次数、半径与电气变化应由样件验证。这些条件应写在确认样记录中,后续变更时再检查。
Reference
参考资料
Price
这类天线怎么核算价格?
核算RG405半柔线先成形再装机,怎样避免每根弯法不同?时,先确认设备需要的频段、接口和安装结构,再结合样品与预计数量看价格。 先确认样品阶段要解决的问题,再谈后续数量,价格才有可比性。
询当前价格 →询价前建议准备哪些信息
- 紧凑射频模块型号与端口用途
- 现有样品或两端接口照片
- 安装尺寸、实际频段与测试记录
- 需要的改动、样品数量与采购阶段